135-2891-0089
135-2891-0089

企业名称:佛山市全田机械有限公司
联系人:邓先生
电话:0757-63228389
手机:13528910089
邮箱:qtjx168@163.com
地址:广东省佛山市南海区罗村联和工业区东区6路1号
网址:www.zgqt168.com
在钣金加工车间里,方通凹槽这道工序长期处于一个尴尬的位置。它不像激光切割那样决定产品轮廓,也不像折弯那样塑造形态,但缺了它,铝方通吊顶的卡扣结构就无从谈起。正是这道看似简单的工序,在过去很长一段时间里,消耗着不成比例的人力和时间,直到专用方通凹槽机的出现才改变了局面。
传统方通凹槽的加工方式,本质上是“用通用设备干专用活”。操作人员使用铣床或手电钻配合简易靠模,在方通管材的一端或两端铣出卡槽。每一次装夹都需要重新对刀,每一根方通的凹槽深度和位置都依赖操作者的手感。一个熟练工人一天能加工的方通数量有限,而且废品率难以稳定控制。凹槽深了,方通卡扣强度不足;凹槽浅了,安装时卡不进去。更麻烦的是,方通管材的截面尺寸多样,从常见的三十乘五十到更大规格,每换一种规格就要重新调整靠模和刀具位置。这种加工方式在订单量小的时候尚可应付,一旦遇到批量项目,车间就不得不投入大量人力进行重复劳动,交期和质量都难以保证。
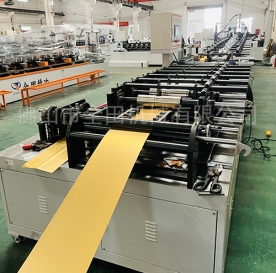
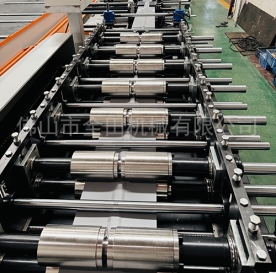
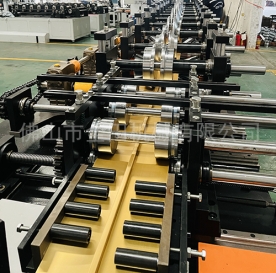
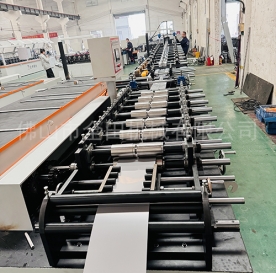
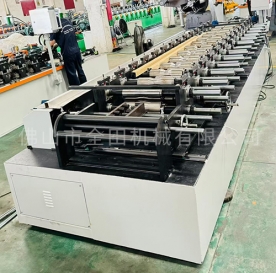
方通凹槽机改变了这个逻辑。它将凹槽这道工序从“通用加工”转变为“专机专用”。设备的核心结构通常包括一个可调节的定位靠栅系统、一组或多组高速铣削刀头,以及自动送料或手动快夹装置。操作者只需将方通管材放入定位槽,踩下脚踏开关或启动自动循环,刀头便在预设位置完成凹槽铣削,然后自动退回。整个过程不需要反复对刀,不需要测量深度,凹槽的位置精度和深度一致性由设备本身的机械结构保证。对于两端都需要开槽的方通,部分机型还可以实现一次装夹完成两端加工,或者配备双工位轮流作业,进一步压缩辅助时间。

效率提升的幅度是数量级的。传统方式加工一根方通的凹槽可能需要两到三分钟,其中大部分时间消耗在装夹、对刀和测量上。方通凹槽机将单根加工时间压缩到十几秒甚至更短,而且操作者的劳动强度大幅下降,不再需要长时间保持高度集中的注意力。这意味着同一名工人可以在一班时间内完成数倍于过去的产量,或者同样的产量可以由更少的人完成。对于承接铝方通吊顶项目的钣金厂来说,这直接转化为交期的缩短和人工成本的降低。
质量层面的改善同样值得关注。人工铣槽更大的问题是波动——不同操作者之间的手法差异,同一个人在不同时间段的稳定性差异,都会反映在凹槽质量上。方通凹槽机用机械定位取代了人的判断,每一根方通的凹槽深度、位置和光洁度都保持一致。这种一致性在后续安装环节体现得尤为明显:吊顶方通的卡扣能够顺畅入位,不会出现有的卡得死紧、有的松松垮垮的情况。安装工人不需要在现场对凹槽进行二次修整,施工效率和成品观感都得到了提升。
方通凹槽机的另一个价值在于它对多规格生产的适应性。铝方通吊顶项目中,同一空间内往往混用多种截面尺寸和壁厚的方通,传统加工方式在规格切换时耗费大量调整时间。而凹槽机通过快换定位块和可调刀头结构,能够在几分钟内完成规格切换,让多品种小批量的生产模式也变得有效。这种灵活性在定制化订单越来越多的市场环境下,显得比单纯的加工速度更有意义。
从更大视角来看,方通凹槽机的普及反映的是钣金加工从“万能工人加通用设备”向“专用设备加标准操作”的转型。当一道工序的加工量足够大,用专用设备将其标准化、自动化,几乎总是比依赖人工技艺更可靠。方通凹槽这道工序曾经因为太小而被忽视,但正是这些被忽视的环节,在批量生产中累积成了不可承受的成本。方通凹槽机解决的不仅是效率问题,更是让凹槽这道工序从质量瓶颈变成了质量保证。
 网站首页