135-2891-0089
135-2891-0089

企业名称:佛山市全田机械有限公司
联系人:邓先生
电话:0757-63228389
手机:13528910089
邮箱:qtjx168@163.com
地址:广东省佛山市南海区罗村联和工业区东区6路1号
网址:www.zgqt168.com
外墙铝方通与吊顶方通的区别在于“厚”。吊顶料常见厚度在0.4至1.0mm之间,滚压成型即可胜任;而外墙场景出于抗风压、平整度和安全性要求,铝板厚度往往达到1.5mm、2.0mm甚至更高。厚度一旦跨过1.2mm这条分界线,传统滚压设备的局限就暴露出来——成型力不足、回弹难控制、折角不到位。因此,厚料铝方通的设备选型与加工方案,不能照搬薄料思路。
厚料与薄料的分水岭:设备路线要换
薄料铝方通依靠连续滚压成型,铝卷经过多道辊轮逐渐弯折,效率高、长度可定尺,是吊顶量产的主流方案。但滚压工艺对材料厚度的容忍度有限,厚板在辊压过程中需要更大的成型力,辊轮磨损加剧,且铝板回弹量增大,成型后的角度和平面度难以稳定保证。
厚料铝方通的主流路线转向折弯成型。铝板经剪板下料后,进入折弯机逐边成型。这条路线的关键不在折弯机本身,而在刻槽环节。厚铝板直接折90度角,外侧受拉、内侧受压,圆弧过渡大且易开裂,必须先在折弯线位置刻出V型槽,才能获得棱角分明、角度准确的直角。刻槽深度与剩余厚度的匹配是核心技术点:刻浅了折不到位,刻深了角部强度受损,外墙场景下存在隐患。

厚料方通机的选型要点
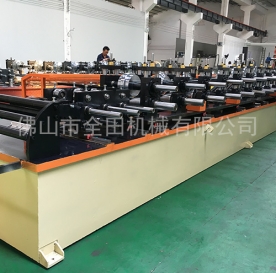
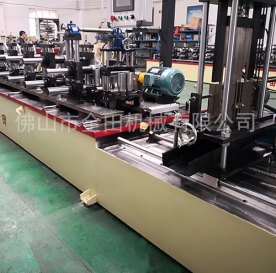
如果仍希望保留连续成型效率,选用加强型厚料方通机是一条折中路线。判断一台方通机能否胜任厚料,看三个硬指标。机架刚性是基础,主架钢材厚度不足的设备在厚板成型时会产生肉眼不可见的弹性变形,直接反映为方通尺寸波动。辊轮材质与热处理同样关键,CR12高硬度模具钢经高温处理后的辊轮,在厚料连续挤压下的耐磨寿命远高于普通钢材。成型道次与动力配置需匹配厚度,厚料需要更多道次逐步变形,主电机功率也要相应上调,否则会出现送料卡顿或成型不到位。
对于2.0mm及以上厚度的外墙方通,更务实的方案是折弯中心配合数控刻槽机。刻槽机精度决定了折角质量,数控折弯机则保证批量一致性。这条路线的前期效率低于滚压线,但成品合格率高,尤其适合大规格、非标截面的外墙项目。有实际加工经验表明,2.0mm厚铝板方通的加工复杂度远高于铝卷料,小批量订单在成本上并不划算,通常需要达到一定米数才具备经济性。
厚料加工的三个避坑细节
其一,别忽视折边耳朵的尺寸。常规方通机折边多在6mm左右,外墙安装对拼接牢固度要求更高,折边偏小会影响挂接强度。部分升级机型已将折边做到10mm,特殊工程甚至可做到5至10mm可调。选设备时务必确认折边能力是否满足幕墙节点的受力要求,而不是只看底宽和高度范围。
其二,回弹补偿要留余地。厚铝板折弯后的回弹量比薄板大得多,同一批次材料在不同温度下也可能有细微差异。折弯机的数控系统需具备角度补偿功能,操作端保留微调空间。首件成型后必须实测角度,确认90度偏差在允许范围内再批量生产。
其三,表面保护贯穿全程。外墙方通多数有氟碳喷涂或木纹转印等表面处理,厚板在刻槽、折弯、搬运环节更容易磕碰划伤。刻槽产生的铝屑若未及时清理,折弯时会被压入板面形成压痕,喷涂后无法遮盖。工序间贴保护膜、刻槽后吹屑,是成本极低但常被省略的环节。
 网站首页