135-2891-0089
135-2891-0089

企业名称:佛山市全田机械有限公司
联系人:邓先生
电话:0757-63228389
手机:13528910089
邮箱:qtjx168@163.com
地址:广东省佛山市南海区罗村联和工业区东区6路1号
网址:www.zgqt168.com
轻钢龙骨隔墙系统里,C型龙骨和U型龙骨扮演着截然不同的角色。C型龙骨是竖向的“骨架”,承担墙体的主要支撑功能;U型龙骨则用于天地收边,像上下两道“卡槽”把C型龙骨约束在中间。同一条产线上,这两种断面形状的龙骨往往需要交替生产,换型速度直接决定了设备的实际利用率。
传统龙骨机的换型逻辑是“拆了重装”。生产C型龙骨用一套辊轮,切换到U型就得把整套成型辊拆下来,换上另一套。这个过程动辄两三个小时,对操作工的技术水平要求也高,辊轮对中稍有偏差,出来的龙骨就扭曲变形。一台设备一天能真正有效运转的时间,被换型吃掉了一大块。
现在市面上一些高速龙骨机之所以能做到快速切换,核心思路是把“拆装式换型”变成“调整式换型”,甚至“程序式换型”。具体路径主要有三条。
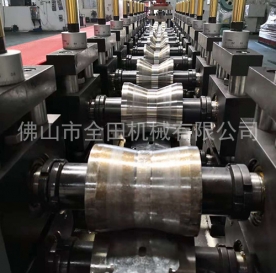
一条路是模具的模块化快换。 直接的做法,是把成型辊按道次拆分成若干组整体式结构,每组包括成型辊和辊座,整组拆装。换型时不是一根轴一根轴地拆辊片,而是整组吊装替换,通过机架上的定位装置快速对位。zhuanli设计里有一种更巧的思路:轧辊模具由多个可分离的轧辊片组成,辊片之间用半环式隔套定位。需要改变辊片间距时,不用把辊片从轴上拆下来,只需把隔套从轴侧取下来,换上不同宽度的隔套重新卡上去。隔套是两半对扣的,径向装拆,操作空间要求小,定位靠键连接保证精度。这种设计的实质是用“换隔套”替代“换辊轮”,同一套轧辊片可以适应同断面不同尺寸的产品,C型75切换C型50不需要动模具本体,只调整隔套位置就行。

第二条路是双排轮设计。 有些设备干脆不换轮,在成型主机上并排放两组轮:一组按C型龙骨的道次排列,一组按U型龙骨的道次排列。生产C型时走C型那条线,生产U型时走U型那条线。这种方案换型速度快,几乎不需要调整时间,但设备体积和成本都会增加。更紧凑的变体是“共用成型轮、切换切断装置”——C型和U型的成型道次相近,共用一套成型轮,只是在切断工位设计一个可左右移动的切断模具。生产C型时切断模移到C型位置,生产U型时移到U型位置,用伺服电机驱动完成定位。这种做法省去了换辊时间,只切换一个部件的工位,操作简单,但前提是C型和U型的成型道次和辊型能兼容。
第三条路是伺服驱动的全自动调宽。 这是目前换型效率高的方案。成型机架的一部分固定,另一部分可以在机架上滑动,位置由伺服电机准确控制。预存好各组龙骨规格对应的参数,操作员在触摸屏上选择目标型号,伺服系统驱动可调侧移动到预设位置,辊轮间距、成型角度随之改变。整个过程不需要人工拆装任何零件,换型时间可以压缩到十分钟以内,精度控制在正负零点一毫米。这种方案的代价是设备造价更高,控制系统更复杂,但换型的人力成本和停机损失降到了更低。
从实际生产的节奏来看,隔墙龙骨的需求往往是多规格并存的。一个项目可能同时需要C75竖龙骨和U75天地龙骨,下一个项目又变成C100和U100。如果每次换型都要等两小时,产线就变成了“单品种专机”,柔性无从谈起。快速切换能力的价值,不在于切换动作本身有多快,而在于设备能覆盖的规格范围有多宽、切换后的精度是否稳定可靠。
选择哪种切换方式,取决于生产规模和对柔性的真实需求。批量大、规格少,双排轮方案更直接;规格杂、批量小,伺服调宽的全自动方案更能释放产能。但无论哪条路径,目标是一致的:让同一台设备在C型和U型之间“说走就走”,把停机时间压缩到更低,让龙骨机真正适应隔墙工程多规格、多批次的现实节奏。
 网站首页