135-2891-0089
135-2891-0089

企业名称:佛山市全田机械有限公司
联系人:邓先生
电话:0757-63228389
手机:13528910089
邮箱:qtjx168@163.com
地址:广东省佛山市南海区罗村联和工业区东区6路1号
网址:www.zgqt168.com
高速龙骨机从原料到成品的旅程,起点是一卷带着内应力的镀锌钢带,终点是一根笔直挺括的龙骨型材。这条路径上,S型弯是让操作者头疼的缺陷之一:它不像简单的上翘或下弯那样容易修正,而是呈现出左右交替的波浪形态,切开后两端甚至不在同一条直线上。追根溯源,S型弯很少由单一因素造成,它往往是张力失控在成型全流程中留下的痕迹,从开卷那一刻就已经埋下伏笔。
开卷环节的张力控制是容易被忽视的初道关口。钢卷在出厂时卷取紧密,开卷后如果放料架不能提供均匀的反向张力,料带就会以不规则的松紧状态进入整平机。松的地方在后续轧辊中受力不足,紧的地方则被过度拉伸,这种差异在十几道次连续成型后会被逐级放大,表现为出料方向的周期性偏移。放料架带有张力控制装置,其作用就是在开卷过程中维持料带张力的平稳,防止材料抖动或拉变形。实际操作中,操作者需要根据钢带厚度和卷径变化及时调整涨紧力度,卷径从大到小的过程中,张力设定如果一成不变,料带前段和后段的受力状态就会出现明显差异。
进入成型主机之后,张力问题转化为左右两侧受力是否均衡的问题。S型弯的本质是材料在成型过程中发生了交替的侧向滑移,而侧向滑移的根源在于轧辊两侧对料带的约束力不一致。有厂家在分析扭曲和弯曲缺陷时指出,左右受力不平衡会导致左右弯曲,上下受力不平衡则产生扭曲,生产中弯曲扭曲的问题主要是受力不平衡产生的。这种不平衡可能来自轧辊间隙的左右差异,也可能来自轴承磨损后主轴产生的轴向窜动。采用滚子锥轴承替代普通球轴承,将主轴径向跳动控制在极小范围内,目的就是消除这种不规则的侧向力来源。对于高速龙骨机而言,速度越快,料带在轧辊间的停留时间越短,任何微小的受力偏差都来不及被后续道次纠正,就会被带入成品。
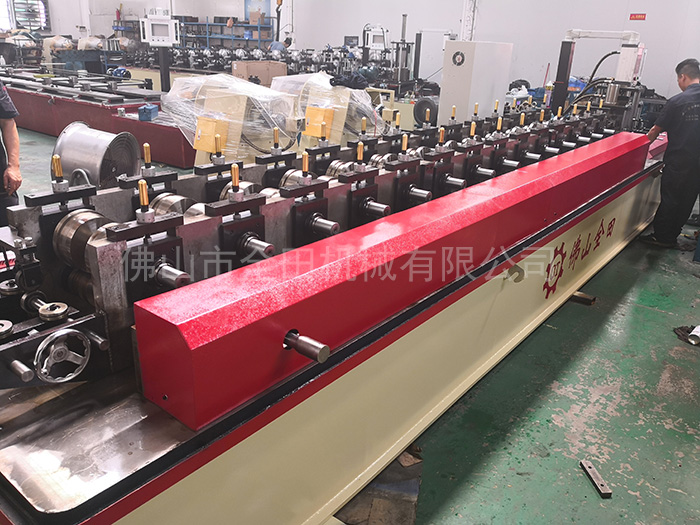
整平与导向环节的精度同样在参与张力的分配。钢带进入成型机架之前,需要经过整平辊消除卷料固有的弯曲弧度,如果整平辊的压力左右不均,料带出整平机时就已经带着轻微的侧弯倾向。导向装置的任务是确保钢带始终沿机组中心线前进,不发生跑偏。但导向本身不能“硬掰”,过紧的侧向导轮会挤压料带边缘,在边缘产生额外的压应力,这种压应力在后续成型中释放出来,反而加剧了S型弯的形成。合理的做法是让整平与导向协同工作:整平消除厚度方向的不均匀应力,导向只做微调,把料带“请”回中线,而不是“推”回中线。
到了成品端,调直机构是拦截S型弯的后一道防线。出料口两侧的挡板与上下压辊配合,可以针对已经出现的弯曲趋势做反向补偿。如果材料出现左右两侧交替弯曲,需要调整出料口两边的螺丝,使侧面的挡板向内靠近,根据扭曲的方向对应调整。但调直终究是补救措施,它能让成品勉强过关,却无法消除已经存在于型材内部的残余应力。那些被调直辊强行扳回来的龙骨,在堆放一段时间或受到轻微外力后,S型弯可能重新显现。真正从源头控制张力,意味着让料带在每一对轧辊中都处于左右均衡的受力状态,让变形量被均匀分配到各道次,而不是在某一道次集中完成。
从原料到成品,高速龙骨机的张力控制没有一劳永逸的设定值。钢卷批次不同,屈服强度和厚度公差就有差异;轧辊使用一段时间后,磨损带来的间隙变化会改变原有的受力格局;甚至环境温度也会影响镀锌层的摩擦系数。操作者需要做的,是在开卷、整平、成型、调直各个环节之间建立一条连贯的观察线索:看料带在进入首道辊时是否平直,看中间道次是否有单侧起浪的迹象,看飞剪切断后的型材两端是否能在自然状态下对齐。S型弯不会凭空出现,它总是先在某一道辊的出口处露出苗头,只是高速运行时,留给观察和调整的窗口很短。把张力控制拆解到每一个接触点上,比在末端反复调直要省力得多,也可靠得多。
 网站首页