135-2891-0089
135-2891-0089

企业名称:佛山市全田机械有限公司
联系人:邓先生
电话:0757-63228389
手机:13528910089
邮箱:qtjx168@163.com
地址:广东省佛山市南海区罗村联和工业区东区6路1号
网址:www.zgqt168.com
抗震支架对龙骨的要求,与普通吊顶龙骨有着本质区别。吊顶龙骨主要承受石膏板自重和少量检修荷载,而抗震支架中的C型槽钢、立柱和斜撑需要在设防烈度下传递水平地震力,对截面尺寸、壁厚和成型精度都提出了更严苛的标准。传统龙骨机在应对这类重型截面时,往往面临成型道次不足导致回弹失控、机架刚性不够引发高速振动、以及厚板冲孔时模具磨损过快等问题。高速龙骨机近年的技术迭代,恰好在这几个环节形成了针对性突破,使连续冷弯工艺得以切入以往由折弯焊接或低速设备把持的重型龙骨生产场景。
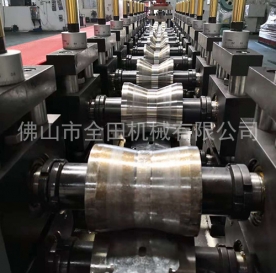
速度指标本身并不新鲜,高速龙骨机在轻钢龙骨领域的普及已有数年,常規机型的稳定线速度可达每分钟数十米甚至更高。真正的突破在于,当板厚从轻钢龙骨的零点几毫米提升到抗震支架常用的二点零毫米以上时,设备能否在高速下依然保持截面精度。厚板冷弯的回弹量远大于薄板,成型道次如果不够,翼缘角度和腹板平整度会在出料后持续漂移。高速龙骨机在这一环节的改进体现在轧辊配置与机架结构的协同上:成型道次通常需要根据板厚和截面复杂度重新核算,而非简单沿用薄板机型的道次排布;机架采用厚钢板整体焊接并经时效处理消除内应力,以吸收厚板成型时成倍增加的反作用力,避免高速运行中机架微颤传递到轧辊间隙上。轧辊材质方面,用于重型截面的机型多采用Cr12MoV等合金模具钢并经过真空淬火,硬度达到HRC58以上,目的不是追求耐磨数字,而是在连续压制厚板时尽量延缓辊面磨损带来的间隙变化,因为一旦间隙因磨损扩大,厚板的尺寸衰减会比薄板更加不可控。

成型之外,切断与冲孔环节在重型龙骨生产中同样容易成为瓶颈。抗震支架的槽钢需要在腹板上冲出用于连接抗震连接件的孔位,孔距和孔径的精度直接关系到现场安装的配合。传统液压飞剪在厚板上运行时,剪切瞬间的冲击力会通过机架传导至正在成型的带钢上,造成切口附近局部变形。高速龙骨机采用的伺服追剪系统,在切断动作与材料运行同步性上做了优化,切口断面更为平整,毛刺控制也优于普通液压剪。在线冲孔单元的伺服定位精度可以做到较高水平,多排孔位同步加工时孔间距的一致性对后续装配效率有直接影响。对于需要频繁切换规格的抗震支架生产商而言,快速换辊机制的价值同样不可忽视,从一种槽钢规格切换到另一种,时间窗口如果从数小时压缩到半小时以内,小批量多规格的排产灵活性会得到实质性改善。
不过,将高速龙骨机引入抗震支架重型龙骨生产,需要清醒认识其能力边界。抗震支架的受力计算基于截面特性,成型过程中的任何壁厚减薄或圆角处材料过度拉伸,都会削弱设计假定的承载能力。厚板冷弯对轧辊圆角半径和道次分配的要求比薄板苛刻得多,设备选型时不能仅看标称速度,而要确认供应商是否具备对应板厚和截面形状的实际辊型设计经验。此外,抗震支架龙骨通常需要热浸镀锌处理,镀锌层厚度有明确要求,成型过程中轧辊对带钢表面的划伤会在镀层覆盖后形成凸起或漏镀隐患,因此轧辊表面处理和带钢入料导向的平顺性同样值得关注。
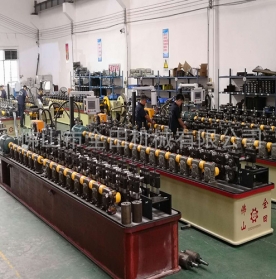
从生产组织角度看,高速龙骨机带来的真正变量不是单机速度的倍增,而是重型龙骨从“间断式加工”向“连续流生产”迁移的可能性。当设备能够在厚板工况下稳定运行,开卷、成型、冲孔、切断、码垛的一体化流程就取代了折弯机与冲床之间的物料周转,人工干预频次随之下降,批次间尺寸一致性也不再依赖操作者的熟练程度。对于抗震支架这类对节点配合精度敏感的产品,连续成型带来的尺寸稳定性,其意义可能比单纯的产能提升更为深远。
 网站首页